二板注塑机的抱闸机构,直接决定锁模力能不能稳定建立。传统方案在同步性上有先天短板,而磁致伸缩直线位移传感器的引入,正好补上了这一环。这篇结合一个具体的抱闸机构结构,讲清楚位移传感器在里面起什么作用。
传统开合式抱闸机构的短板
目前二板注塑机的抱闸机构多为开合式结构,主要由抱闸油缸和抱闸螺母组成。抱闸油缸为抱闸螺母抱紧拉杆提供动力;抱闸螺母沿轴向分为抱紧螺母和固定螺母,其中抱紧螺母连接在抱闸油缸的活塞杆上,依靠油缸动力远离或抱紧拉杆。
一台完整的注塑机通常有四个抱闸油缸和四个抱闸螺母,一一对应。这种结构在长期使用后暴露出的问题是:四个抱闸机构无法同步准确地抱闸,甚至会出现因为配合不好而变形的现象,直接影响抱闸机构的可靠性。
加入直线位移传感器后的结构
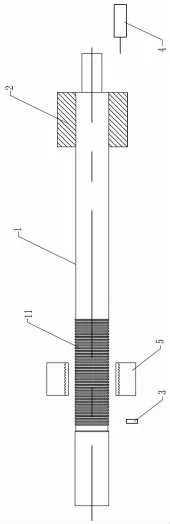
改进后的方案在原有结构上增加了检测元件,整体仍然保持简单紧凑:
- 拉杆与活塞:抱闸机构的运动主体;
- 抱闸螺母:对应设置在拉杆的螺牙段上;
- 行程开关:临靠抱闸螺母,对应拉杆的螺牙段,用来感应位置点信号;
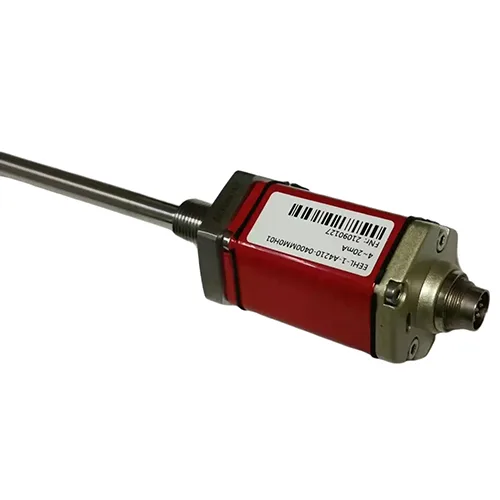
- 直线位移传感器:位于拉杆相对于行程开关的另一侧,临靠活塞,用来反馈活塞的实际位置尺寸。
工作原理
工作过程分三步:
- 行程开关感应拉杆螺牙段的位置点信号,把这个信号反馈给控制系统;
- 控制系统根据信号发出指令,通过液压系统驱动活塞和拉杆同步运动;
- 直线位移传感器持续反馈位置尺寸,保证四个拉杆和活塞的实际运动位置保持一致。
关键在第三步。行程开关只能判断"到位没到位",输出的是开关量;而位移传感器给的是连续的位置反馈,四个点位的实际位置一对比,偏差立刻暴露,系统就能据此修正。这样才实现同步精确抱闸。
改进效果
整体结构简单紧凑、成本低、操作容易,抱闸动作精准迅速一致,重复定位精度高,实用安全可靠,消除了抱闸不一致带来的不利影响。对二板注塑机来说,抱闸同步性的提升直接关系到锁模力的一致性和模具寿命。
相关阅读:磁致伸缩位移传感器