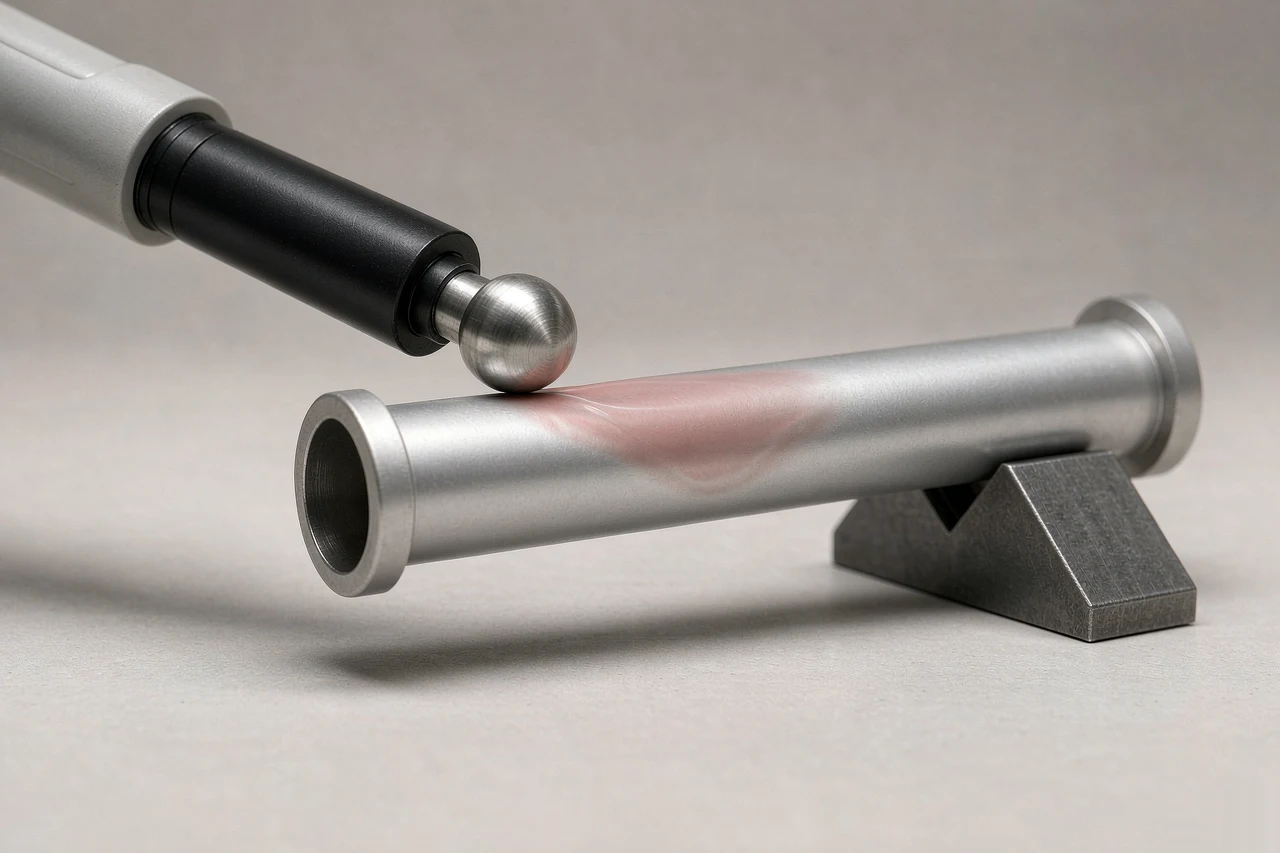
薄壁件上量出来尺寸偏大,拆下来用卡尺复测又是好的——这种差通常不是探头不准,是测头压上去的那一下把工件压变形了。接触式测量里测力永远不为零,回弹式探头靠内部弹簧把测头顶在工件上,弹簧有压力,工件就受力。这篇讲怎么判断读数里混进了多少变形量,以及三条可用的调整方向。
测力从哪来
回弹式结构里,测杆由弹簧推着伸出,测头接触到工件后被压回一段距离,弹簧继续把测头往工件上顶。这一段压缩量产生的力,就是作用在工件上的测力。
自由铁芯式(测杆与铁芯分离、靠外部机构带动)没有这个弹簧力,但测头与工件之间仍是硬接触,安装对中不好时会出现侧向力。
FEG20 这类分体探头,探头本体很轻,测头力同样来自外部机构,不是探头自己产生的。所以讨论测力,先弄清是哪一种结构,不能一概而论。
哪些件会被压变形
刚性够的钢件、铸铁件,测力压上去的变形量在微米级以下,不用管。下面几类要留心:
| 被测件类型 | 为什么容易变形 |
|---|---|
| 薄壁管、薄壁套 | 壁厚小,径向刚度低,压一点就瘪 |
| 铝型材、铝合金件 | 弹性模量约为钢的三分之一 |
| 塑料件、橡胶件 | 模量低,受压后还有蠕变,回弹慢 |
| 铜箔、薄膜、薄垫片 | 厚度本身就在测力可压实的范围内 |
| 光学镜片、蓝宝石 | 硬度高但脆,压痕和崩边风险大于变形 |
怎么估变形量有多大
把同一个位置量两次,第二次稍微松一点——测头刚接触就停——两次读数之差,就是变形量的大致量级。这个办法粗糙,但现场判断够用。
更可靠的是换材料对比:拿同尺寸的钢件替上去,钢件读数与工件读数之差,扣掉两者真实尺寸差,剩下的就是变形量。手边只有一件工件时,把它掉个头测对面,两次都偏大说明是测力侧的问题;只偏一边,先查对中。
方向一:改测基准
别测薄壁的中段,改测端面、法兰、支撑筋这些厚实部位。位移变化量在同一个刚体上是一致的,测哪儿不影响结果,但变形量差很多。
薄壁管测外径变化,可以从管口端面取点;也可以做一根与内壁贴合的芯棒,测芯棒的位移,把薄壁受力的问题转成厚实件的测量。
方向二:换测头形式
同样大小的测力,接触面积越小压强越大。平头测头压在薄板上接近面接触,球头测头是点接触——同一个测力下,球头的压陷更深,但对中要求低。
球头半径越大,接触应力越分散。测软材料或者薄壁面时,选大半径球头比小半径球头好;测端面、台阶这类有明确基准面的,用平头更稳。
氧化锆测头硬度高、耐磨,FER8 用的就是这种。硬度高意味着它自己不会磨,但压在软材料上会留印,铜箔、铝件表面用久了能看到小坑。表面要求严格的工件,考虑在测头下垫一层保护片,或者干脆改非接触。
方向三:改非接触方案
变形量没法压到可忽略、又不能改基准面的场合,接触式就不合适了。激光三角法、涡流、电容式这几类非接触方案没有测力,代价是量程、分辨率和被测面材质要求各不相同。
短行程、要求微米级、工件又是金属平面的,接触式 LVDT 通常更省事;软材料、薄膜、旋转件这些场景,非接触的麻烦更少。
排查顺序
量出来偏大先别怀疑探头。松开测头复读一次,两次读数有明显差异就是变形;改测刚性面后差异消失,基本确认。整条走下来花不了十分钟,比换一只探头快得多。
本文用到的本站数字:FER8 为 Φ8 交流笔式、回弹测头,测头材质氧化锆、外壳高碳化工具钢;FEG20 为分体探头、直流输出,探头与电子仓按序列号配对。
明确没写进 FER 的行业规格:FER 样本未列测力数值,本文不给出任何牛顿数。铝的弹性模量、球头接触应力、非接触方案选型边界属材料学与行业通识,不构成 FER 订货规格。