同一台设备上同时出现编码器和 LVDT,不是重复投资。一个数的是电机转了多少,一个数的是工件真的到了哪。把这两个数混着用,是位置精度出问题最常见的原因之一。
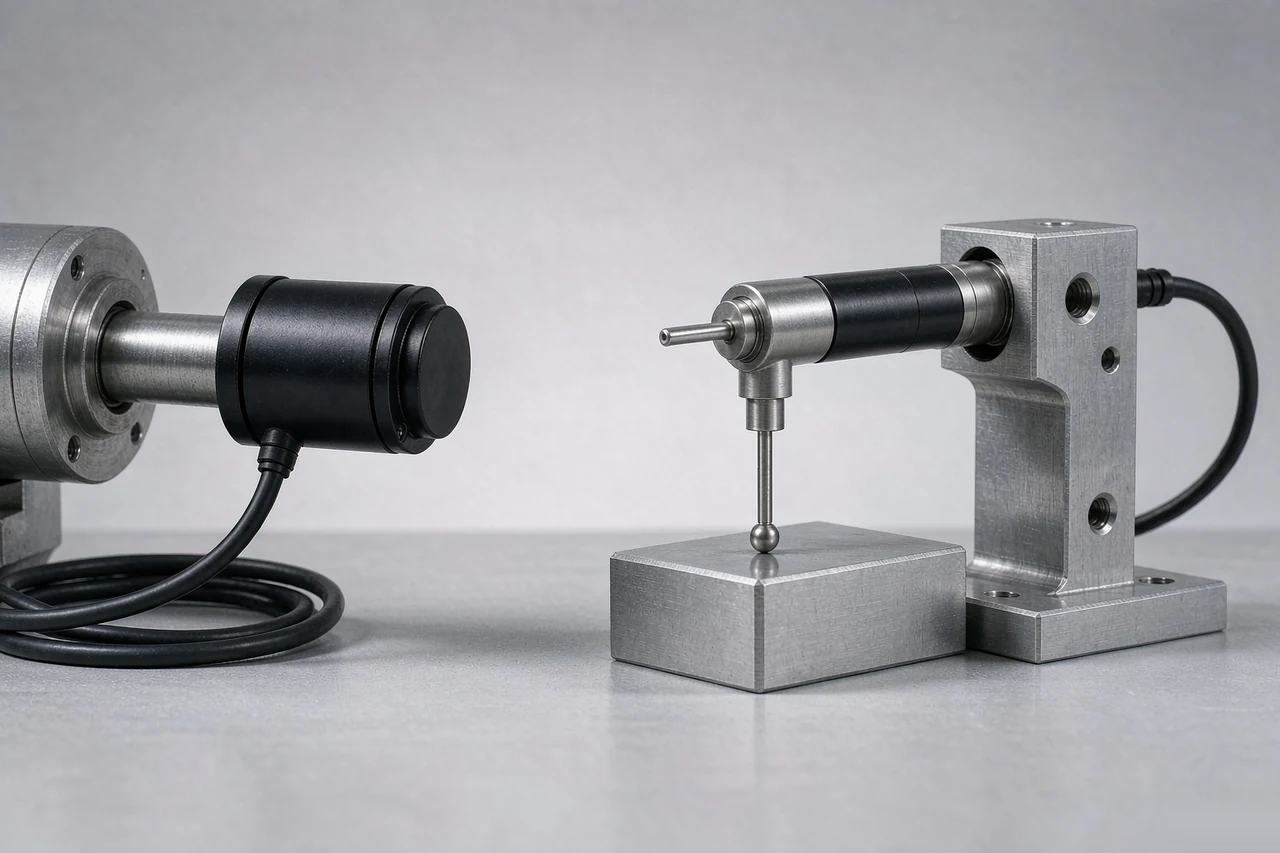
一个测“转了多少”,一个测“到没到”
编码器装在电机轴或丝杠末端,把转角变成脉冲或数字量。它测的位置在传动链的开头。
LVDT 的铁芯直接连到被测件,给出的是那个点真实的位移。它测的位置在传动链的末端。
两者的差别不在精度数字上,在测点落在链条的哪一端。这个差别决定了半闭环和全闭环。
半闭环漏掉的三样东西
编码器和工件之间隔着联轴器、丝杠、导轨、夹具。这一段里发生的事,编码器一样都看不到。
丝杠间隙与反向空程:反向时先走空程再受力,编码器已经把这段算进位置里了。
丝杠热伸长:长行程机床跑几个小时,丝杠温度上来,实际位置就偏了,编码器还按转角算。
传动件弹性变形:重切削、压装这类受力工况,夹具和工件本身会变形,编码器看不到这部分。
这三样都发生在“编码器之后”。要看住它们,测点只能往工件那边挪,这就是全闭环。
全闭环不等于 LVDT
长行程工作台的全闭环用光栅尺,这一点LVDT 和光栅尺怎么选里比过。LVDT 管的是毫米级这一小段:压装深度、刀具磨损补偿、机床热变形监视。
机床上的三类测量把检具量工件、看机床自己、给轴做位置反馈分开讲过,混在一起谈最容易选错。
两个反馈同时存在时怎么不打架
伺服驱动器自己已经有编码器闭环。再叠一个外部 LVDT 做位置环,第一个要定的是谁是主环。
常见做法是 LVDT 只做末端到位判定、或者在精定位阶段切换过去,不做全程闭环。
两个坑要提。第一个坑是两个环的带宽接近时会互相追,表现是低频振荡、到位以后反复微调,参数怎么调都调不好,这时候要先拉开带宽。第二个坑是模拟量走长线以后噪声大,闭环会把噪声放大成动作,信号线该分槽走的还是要分槽走。
信号怎么给:三种接法
模拟量 0-10V 或 4-20mA 进 PLC 模拟量通道,最简单,代价是精度受通道位数限制。
RS485 直接给数字量,省掉一次 A/D 转换误差。FEG20 就支持 RS485 输出,FER20 也自带标准工业信号。
总线方式适合多轴。站内 EtherCAT、Profinet、SSI、CANbus 这几类数字输出都有对应产品,一个节点收多路读数的方案见EtherCAT 集成模块。
选哪种,看距离、噪声和 PLC 有没有空通道,见输出信号怎么选;接线细节见LVDT 怎么接线。
依据
半闭环与全闭环的分类按运动控制通用表述整理,站内产品口径引用产品页。本文用到的本站数字:FEG20 直流 9–28V 供电,输出 0-5V、0-10V、4-20mA 或 RS485;EtherCAT 集成模块为八通道,一个节点可收纳八组数码位移读数。
明确没写进 FER 的行业规格:本站样本未给出探头的频响上限与闭环带宽建议值,本文也不涉及具体伺服驱动器的参数整定。闭环参数请由设备厂按整机调试确定。