注塑机二板机这几年用得越来越多,它比三板机少了专门的调模机构,靠移动模板和固定模板之间的位置调整来实现锁模力控制。好处是结构简单、省空间,但代价是——模板位置的精确测量,成了整台设备的命门。位置反馈不准,合模不到位就飞边,合模过头模具受力异常,调机师傅得一遍遍试。所以注塑机位移传感器选对,二板机才能稳。用磁致伸缩位移传感器做模板位置控制,是二板机最主流的方案。
二板机为什么离不开位移反馈
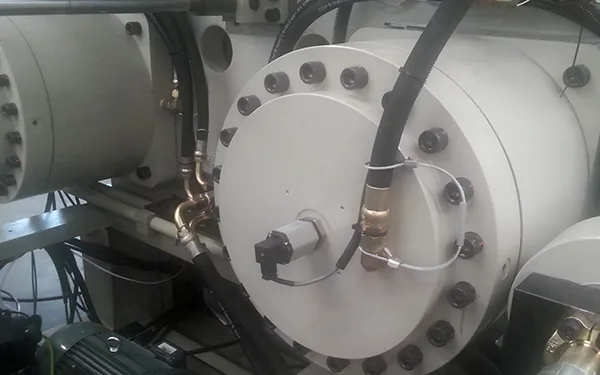
二板机的模板位置直接关系锁模效果:位置控制不准,合模不到位,产品飞边;合模过头,模具受力异常。磁致伸缩位移传感器装在模板移动油缸上,实时给出模板位置,控制系统根据位置反馈调整油缸动作,实现精确的位置和锁模力控制。锁模位置闭环做得好不好,直接决定良率和模具寿命。
油缸内置方案的特点
二板机大多用液压驱动模板,所以主流是油缸内置位移传感器——也就是油缸内置式磁致伸缩。Germanjet 德敏哲油缸内置方案,传感器装在油缸内部,测杆深入活塞内,磁环随活塞移动,直接测活塞位置。因为是内置式,有几个突出优点:
- 非接触无磨损:磁环和测杆无机械接触,长期运行精度稳定,不用频繁校准。
- 免回零:断电重上电直接读绝对位置,停机、换模、故障重启后不用重新对位。
- 耐高压:传感器在油缸压力环境中工作,测杆用耐压不锈钢管,密封可靠(17系列抗压350bar)。
- 接口灵活:可接数码(RS485、CANopen、Profinet 等)或模拟量(0-10V、4-20mA),方便接入控制系统。
安装的四个要点
- 测杆同心:传感器测杆要和油缸活塞孔同心,不同心会导致测杆受力、读数异常。
- 预留盲区:内置式传感器两端有测量盲区,选量程时按模板行程加盲区计算,别把有效行程算少。
- 密封面:按油缸盖加工图预留密封面,法兰和 O 形圈装配规范,防止高压泄漏。
- 磁环方向:磁环方向正确(标记朝传感器),磁环和活塞固定牢,别让它在运动里松动。
现场调试的注意点
电缆要远离变频器和动力线:注塑机现场变频器多,信号线要和动力线分开走,用屏蔽线、屏蔽层单端接地。先空行程走一遍,确认位置反馈全程平稳,再投入位置闭环——不然一上来就闭环,很容易震荡或者撞模。看到读数跳变,先查机械松动和磁环间隙,再查布线屏蔽。
二板机模板位置控制,核心就是"内置非接触、免回零、耐高压"这套方案,把锁模力位置控制稳稳落地。安装时把同心度、盲区、密封这三关把好,现场就能长期稳定运行。
本文用到的本站数字:Germanjet 德敏哲油缸内置磁致伸缩位移传感器,非接触、绝对位置输出、免回零,耐高压(17系列抗压350bar),支持数码(RS485/CANopen/Profinet)或模拟量(0-10V/4-20mA);二板机模板油缸内置为典型应用。
明确没写进样本的行业规格:文中"内置式两端有测量盲区"为磁致伸缩内置传感器的通用特性,具体盲区长度以对应样本为准;锁模力的精确控制值、模板行程以注塑机设备工艺为准,选型前确认量程和安装尺寸。