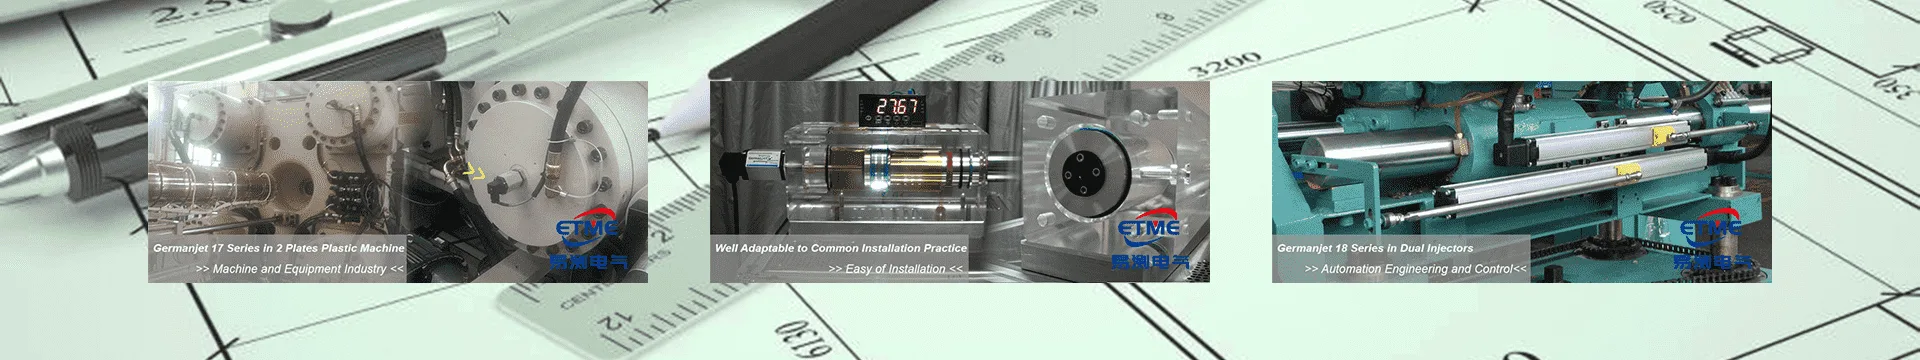
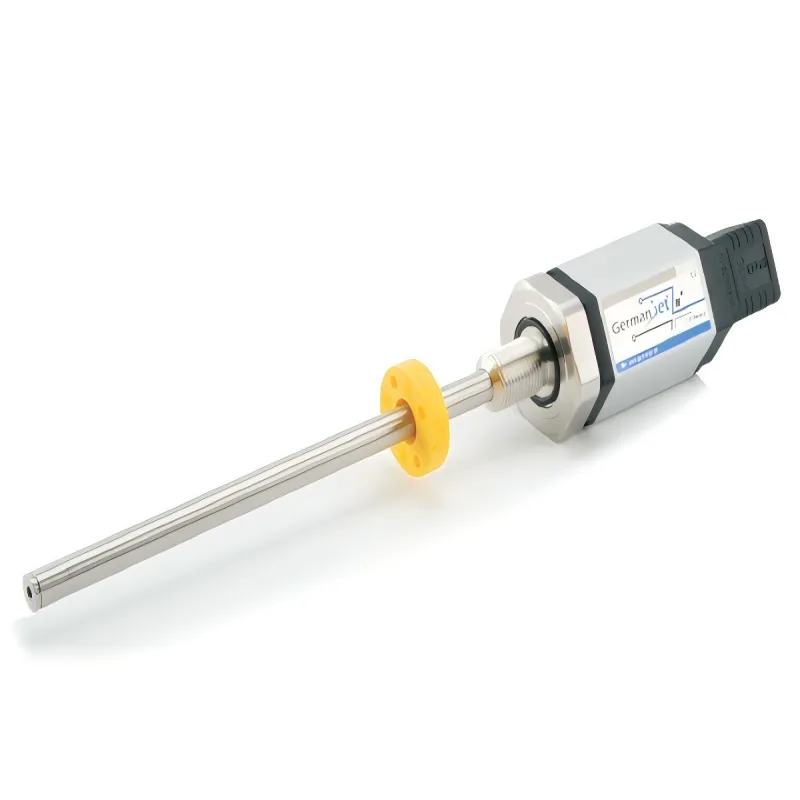
Germanjet德敏哲磁致伸缩位移传感器用于泰瑞二板注塑机油缸内置位置反馈,全数码接口接入机台控制器。二板机模板位置控制,磁致伸缩内置式是常见方案。
油缸内置位置反馈
泰瑞二板机的模板移动油缸,内置磁致伸缩传感器:
- 传感器测杆从油缸盖穿入活塞孔,磁环固定在活塞上。
- 活塞移动,磁环跟着移动,传感器测出活塞位置,即模板位置。
- 非接触测量无磨损,绝对位置免回零。
内置式的好处:直接测活塞位置,没有中间传动环节,反馈值和实际位置严格对应;传感器在油缸内压力区工作,耐压结构可靠。
二板机和三板机有个明显区别:二板机锁模由短行程缸完成,开模由长行程缸完成,模板的开合动作分得更细,位置反馈的精度要求也更高。磁致伸缩内置式直接测模板移动缸的活塞位置,反馈更贴近实际模板行程,所以被广泛采用。
全数码接口接入
位置值通过全数码接口接入机台控制器:
- 数字信号抗干扰强:注塑机现场有变频器、伺服驱动器,干扰源多,数字传输不受影响。
- 免AD转换:位置值直接是数字量,精度不损失。
- 接口配置:按机台控制器的接口类型(RS485、CANopen、Profinet等)选对应输出的传感器,节点号和波特率配好。
全数码还有个好处是便于组网。一台二板机往往不止一根油缸要测位置,开模、锁模、顶出等多处都要反馈。用总线把多根磁致伸缩传感器连成一个网络,控制器通过一个端口统一读取所有位置,布线和维护都简单,扩展位点也方便。
安装的要点
- 耐压管同心:传感器测杆是耐压不锈钢管,装进活塞孔要保证同心,不同心测杆受力。
- 磁环方向:磁环有方向标记,朝传感器方向装,装反了读不到位置。
- 磁环固定:磁环固定在活塞上要牢,不能松动。
电缆远离加热圈和变频器
注塑机现场布线的关键:
- 电缆远离加热圈:模具和模板区域的加热圈温度高,电缆要避开或者用耐高温线。
- 电缆远离变频器:变频器输出线是强干扰源,信号线和变频器线分开走,不能并行。
- 屏蔽线+单端接地:信号线用双绞屏蔽线,屏蔽层在控制器端单端接地。
现场布线还有一点容易被忽略,就是信号线和动力线交叉时尽量垂直相交,而不是平行走很长一段。平行走线越长,耦合的干扰越大。实在必须并行时,加大间隔距离,或者用金属线槽隔离。
全数码接口虽然抗干扰能力强,但前提是总线物理层不能出错。总线电缆要用规格匹配的屏蔽双绞线,长度不能超过接口规范的限制。传输距离远的话,还要确认是否需要中继器或总线端子电阻。这些细节看似小,一旦出错,整条总线上的传感器都可能掉线。
泰瑞二板机这类大型机型,模板行程大,磁环随活塞往复运动的行程也大。安装时要确认磁环在行程两端都不会顶到传感器盲区,否则极限位置读不到数。选型时把实际行程报给厂家,由厂家核算量程和盲区,更稳妥。
泰瑞二板机全数码方案,油缸内置直接测模板位置、数码总线抗干扰,是大型两板机位置反馈的成熟做法。测杆同心、磁环方向对、电缆避开热源和干扰源,这几个关键点落实到位,模板位置控制就能长期稳定运行。
泰瑞二板机油缸内置+全数码接口,测杆同心、磁环方向对、电缆避开热源和干扰源,模板位置反馈就稳定可靠。
相关产品:磁致伸缩位移传感器