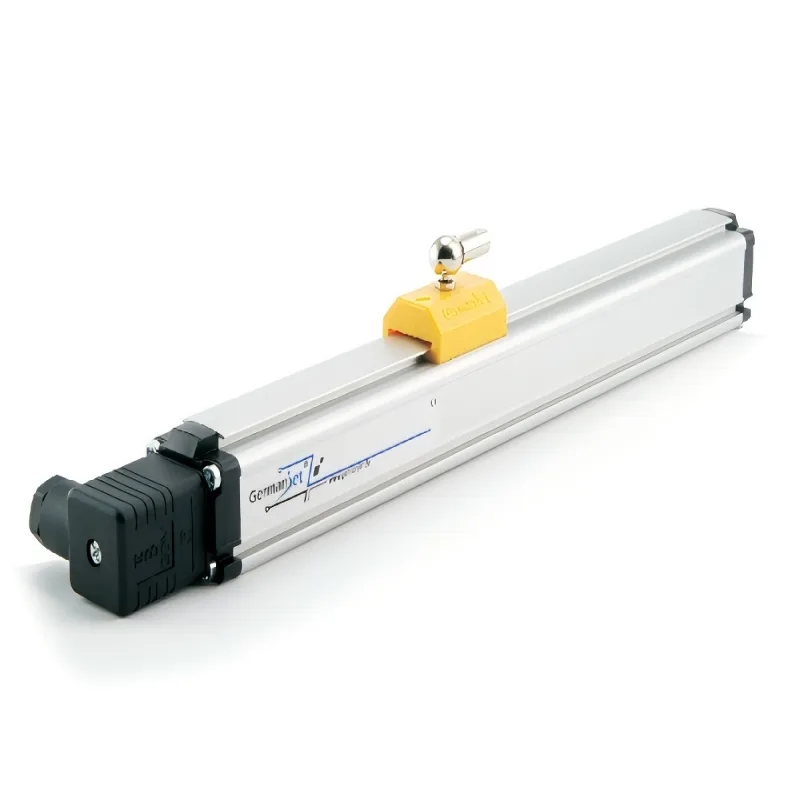
力劲设备的半数字方案,采用Germanjet磁致伸缩位移传感器检测油缸位置,兼顾模拟显示与数码闭环。压铸机现场环境恶劣,这套方案要在油污、振动里稳定工作。
半数字方案是什么
半数字方案指的是:传感器位置信号,一路给模拟显示(表头、显示屏显示位置值),一路走数字接口给控制器做闭环控制。这样既能直观看到位置,又能用数字信号保证闭环的精度和抗干扰。
- 模拟显示:操作人员直观看到当前油缸位置。
- 数码闭环:位置值以数字量传给控制器,闭环控制精确可靠。
为什么需要"半数字"而不是纯数字或纯模拟?压铸机现场一方面操作工需要一个直观的位置显示,看油缸到哪了、有没有到位,模拟表头一目了然;另一方面,闭环控制要的是精确、抗干扰的位置值,模拟信号在压铸机这种强干扰现场容易漂移,所以走数字量给控制器。两者结合,兼顾了"看得见"和"控得准"。
压铸现场的工况
压铸机现场的特点是:
- 油污多:脱模剂、润滑油飞溅,传感器和电缆防护要到位。
- 振动大:合模、压射、开模动作冲击大,传感器固定要牢。
- 温度高:模具区域温度高,电缆要避开热源。
压铸机的压射瞬间冲击力巨大,整个机台都会剧烈振动。这种冲击震动环境下,位置传感器和它的接线是最容易出现接触不良的地方。这也是为什么压铸现场特别强调"插头锁紧"和"固定牢靠",而不是只关注传感器本身的测量精度。
现场安装的注意点
- 插头锁紧:压铸机振动大,航空插头不锁紧容易松脱,接触不良信号时有时无。装好后检查插头锁紧到位。
- 电缆防护:电缆避开模具热区,走线固定好,防止振动中磨损。
- 传感器固定:本体固定牢,磁环固定牢,不能有松动。
- 油污防护:传感器和接线处做防油处理,防止油渗入影响绝缘。
调试顺序
- 先手动行程:手动让油缸走一遍,确认位置读数全程平稳、和实际位置对应。
- 再核对零位和量程:确认模拟显示和数字输出的零位、量程一致。
- 最后投入压力闭环:位置反馈确认无误后,再投入闭环控制。
压铸机现场的调试顺序很重要:先手动确认位置准了,再投闭环,避免位置没校好就闭环导致撞模或误动作。
这里的"再核对零位和量程"尤其要仔细。半数字方案里,模拟显示和数字输出共用同一根传感器,但两者的零位、量程设置独立。如果模拟表头和数字闭环的零点没对齐,操作工看到表头显示到位了,控制器那边实际位置却可能还差一截,容易引发误判断。务必让两者保持一致。
现场跳变的排查
- 先查插头:振动大,插头松动是第一位原因。
- 再查固定:传感器、磁环有无松动。
- 再查油污:接线处有没有渗油、绝缘下降。
力劲设备半数字方案,磁致伸缩检测油缸位置、模拟显示+数码闭环。压铸现场的油污振动是主要考验,插头锁紧、手动行程确认后再闭环,这套方案就能稳定运行。
最后说一下半数字方案的维护。压铸机连续生产,建议定期(比如每班或每周)检查插头是否松动、电缆有没有被油污腐蚀、磁环有没有窜动。因为压铸机振动大,这些紧固件属于易耗品,养成定期复紧的习惯,能大幅减少因为接触不良造成的停机。
相关产品:压力传感器