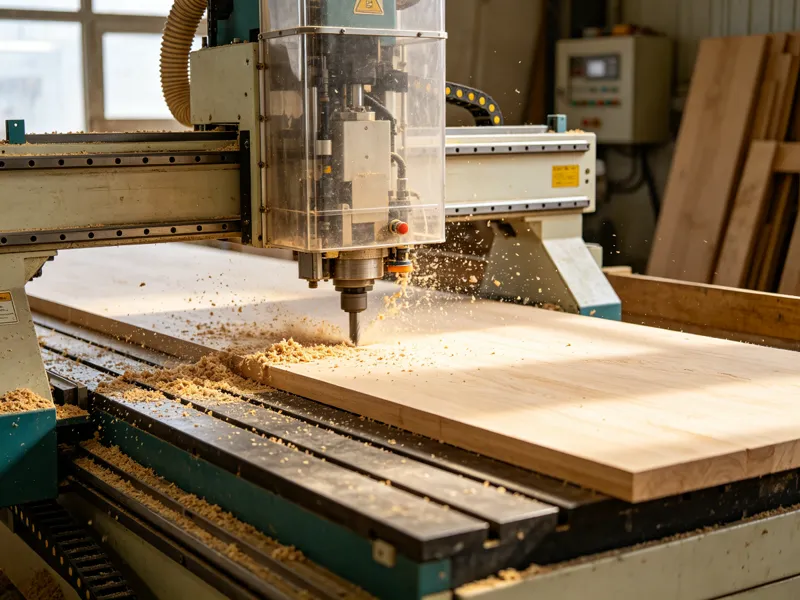
木工机械的锯切定位、钻孔深度检测、压料行程,这些地方的位置得有人盯着。板子锯到哪、钻头扎多深、压料轮压到哪个高度,稍微偏一点,整块料就废了。现场干的多,是给机器配一支直线位移传感器(俗称电子尺),把机械位移变成电阻变化,再输出 0-10V 或 4-20mA 标准模拟量。这东西量程标定简单、成本可控,木工设备用它做定位控制,是几十年的成熟路子。
先把电子尺的原理说透
电子尺本质是电阻式位移传感器。里面是一根导电塑料轨道,一个滑臂(导电刷)压在轨道上,拉杆连着机械运动部件。部件一动,滑臂在轨道上滑动,分压点的电压就跟着变。你读到的电压,就是位置。所以它的好坏,很大程度上取决于这根导电轨和那个导电刷——用久了会磨损、接触电阻会变,这是电子尺的天性,选型和维护都得顺着它来。
好处是便宜、标定直观、量程宽。木工设备行程从几十毫米到两米多都有,电子尺基本都能覆盖。缺点就是接触式的,磨,怕粉尘,怕侧向力。木工车间恰恰粉尘多、振动大,所以怎么装、怎么防护,比买哪家更重要。
木工环境的四个坑,先记下来
- 粉尘:木屑、粉尘是电子尺头号敌人。粉尘钻进滑块和导电刷,会加速磨损、让读数飘。能集尘的机器尽量上口罩,传感器选带防尘防护的。
- 振动:锯切、刨削的振动不小。传感器本体要装牢,别让共振把它带松,拉杆连接也别用硬碰硬,留一点柔性。
- 侧向力:电子尺的拉杆经不起横向硬拽。安装要尽量保证推出方向跟运动方向一致,别让机械结构把拉杆别弯。
- 空间:很多木工设备结构紧凑,传感器要挑体积合适的型号,装得进去、又够得着维修。
不同工位,对应不同的行程
木工设备工位五花八门,选型先看行程,再看安装方式。下面按工位给你对个号:
| 工位 | 典型行程 | 适合的电子尺 |
|---|---|---|
| 锯切机锯片进退、挡料定位 | 中长行程,几百mm 到 1m 以上 | LTC 拉杆式(75-1250mm)、KTF 滑块式(75-2500mm) |
| 钻孔机钻孔深度、工作台升降 | 中短行程,几十到几百mm | LWH 拉杆式(至1250mm)、KPM 铰接式(10-300mm) |
| 封边机压料轮行程、送料定位 | 短行程,几十mm | KTM 微型拉杆式(10-300mm)、KPZ 微型(25-300mm) |
| 砂光机砂架升降反馈 | 中行程,几百mm | LTC 拉杆式、LWH 拉杆式 |
| 压料、压轮这类需要自动回位的 | 短行程,5-100mm | ESC / LSM 弹簧自恢复式(5-50 / 5-100mm) |
具体量程、精度以对应样本为准。选的时候把行程留出余量,别让滑臂走到头、或者顶到缓冲段,那样读数会失真。像锯切挡料、钻孔限位、封边送料这些木工设备定位控制点,按上面的对应关系去挑,基本不会走弯路。
安装与标定,这几步别省
- 固定本体:传感器本体装牢,运动部件跟拉杆用万向接头连接,别让侧向力硬怼拉杆。
- 接信号:接 DC 24V 电源,接通 0-10V 或 4-20mA 信号线,注意输出跟你的 PLC 或仪表匹配。
- 标定零点与量程:通电后做量程标定和零点设定,确认满量程输出对得上。
- 粉尘期维护:粉尘环境定期清理滑块和导电面,看到读数不稳先想到是不是积灰。
什么时候该考虑别的传感器
电子尺便宜好用,但不是万能的。如果你这个工位行程特别长、或者要的环境特别脏、料特别大,那就要算一笔账:行程长、要求绝对位置,可以看看磁致伸缩位移传感器,非接触、无磨损,适合长行程;短行程、频繁往复、又要耐造耐磨,可以看看本站的非接触式位移传感器,没有机械触点就不磨,适合频繁动作的工位。电子尺适合的是行程中等、成本敏感、环境能控制的多数木工工位。把行程和环境发过来,我帮你掂量用电子尺还是升级别的。
木工机械做定位控制,直线位移传感器是性价比高的成熟方案。选型认准行程、输出类型、环境防护,安装做牢靠、标定做准,就能稳定干活。想要具体型号,直接看本站的直线位移传感器产品页。