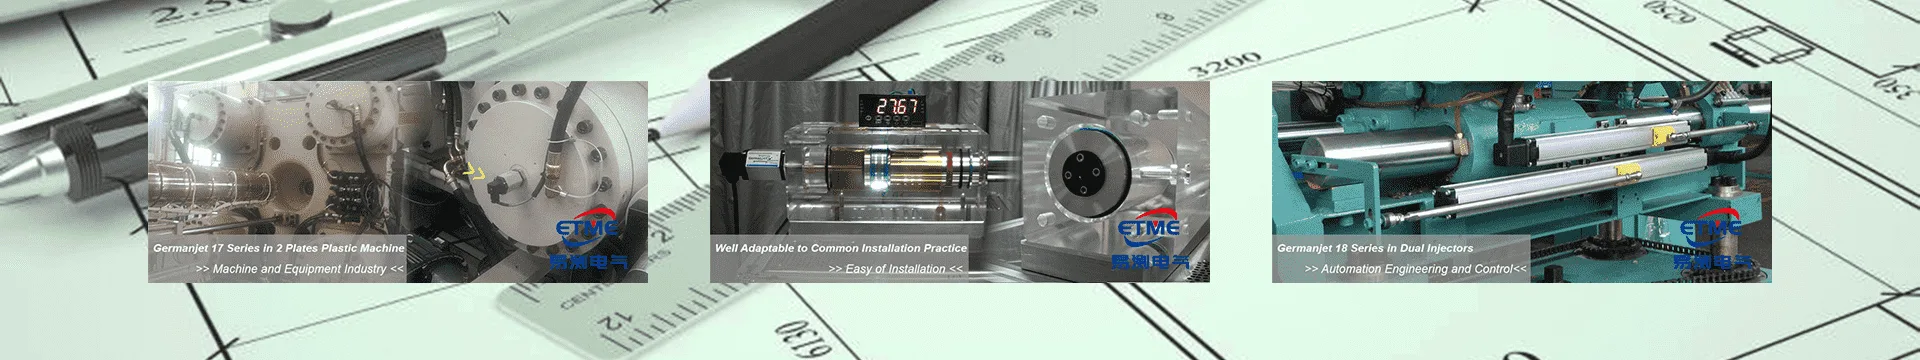
注塑机、橡胶机看着是"挤塑料"的,实际上它是台靠位置吃饭的设备。注塑机锁模合没合到位、注射台推了多少、顶出走到哪,这个位移控制准不准,直接决定塑料件的壁厚、飞边和良率。所以注塑机位移传感器选得对不对、够不够稳,直接关系整条产线——在很多工厂,注塑机位置控制这一环,就是卡良率和效率的瓶颈。
注塑机到底控制哪几个位置
一台精密注塑机,机械循环里需要精确控制的工位,主要就这几个:
- 锁模/合模:模板开合位置,行程往往几百毫米,定位精度要求高,是锁模行程检测的重点。
- 注射台移动:注射座进退,行程更长一些,影响注射位置。
- 注塑:螺杆推进行程,直接关系料量和注射压力。
- 顶出:制品顶出行程,太短顶不出、太长伤产品。
这几处有一个共同规律:行程长、动作快、要反复开合。锁模、顶出动辄几百毫米,注射台更长;而且注塑机一天开机就是几千上万模,位置传感器在模腔里高频往复,还要经受油污、高温、振动。这决定了注塑机用的位移传感器,首要是非接触、耐造、能给出绝对位置——这正是磁致伸缩位移传感器的主场。
磁致伸缩:注塑机的主流选择
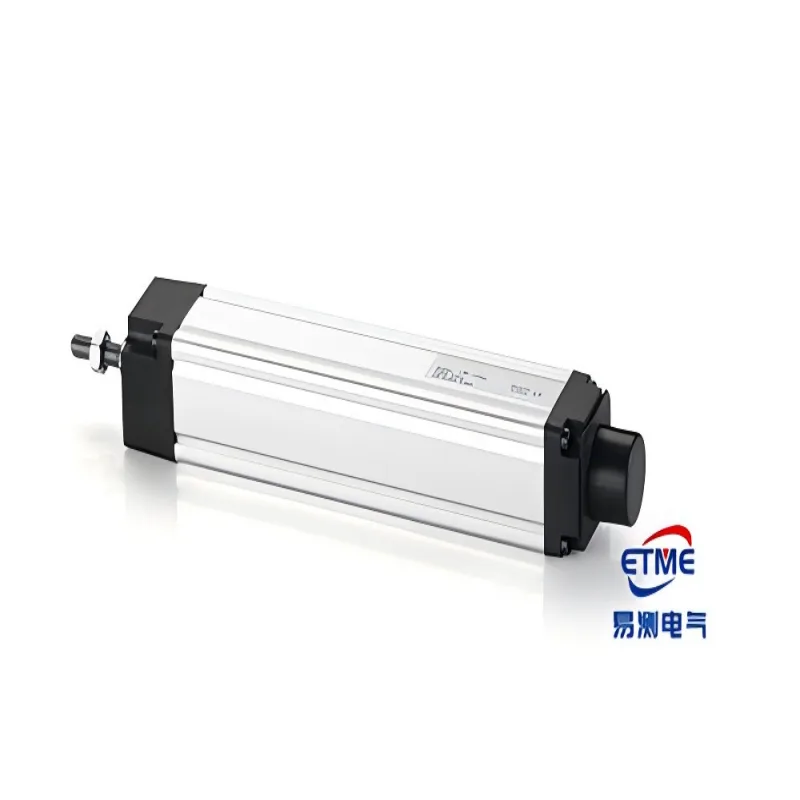
国内注塑机、二板机的位置控制,用得最多的就是磁致伸缩位移传感器。它是把一根带磁环的活动部件套在传感杆上,靠磁场脉冲测位置——非接触、无机械磨损,理论上没有寿命衰减;而且它给的是绝对位置输出,一通电就知道"现在在哪",断电重启不用重新计零,这对注塑机这种要长期连续运行的设备特别关键。
我们代理的 Germanjet 德敏哲磁致伸缩位移传感器,在注塑机行业大量装机:海天塑机三代二板机、泰瑞二板机、海天 JU6600 等都有全数码应用案例,量程从几百毫米到最长 18 米可定制。按安装方式分成好几类:
| 系列 | 特点 | 适合部位 |
|---|---|---|
| 16/17 系列 | 油缸内置型、耐压杆直装液压缸 | 锁模油缸、注射油缸内置 |
| 18 系列 | 外置式、非接触测量 | 机架外侧、不方便内置的工位 |
| 19H/19D/19P | 数字信号型、SSI/Start-Stop/总线接口 | 全数字化控制、多轴联动 |
| 19F 系列 | 软管长行程、最长 18 米 | 超长行程、运输方便 |
选哪一类,主要看你机器是油缸内置还是外挂、要不要数字接口。把行程和接口需求发过来,我们帮你对一款。
电子尺:短行程反馈的性价比补充
注塑机里也有用碳膜电子尺的工位——比如某些位置的短行程位置反馈,行程几十到一两百毫米,对成本敏感、精度要求不那么苛刻。电子尺是接触式电阻,价格低、标定直观。
但它有个先天短板:碳膜是接触式,滑块在电阻膜上摩擦,用久了会磨损,接触电阻慢慢变大、读数开始飘。注塑机一天到晚高频动作,这个磨损尤其绕不开。所以电子尺更适合对精度要求中等、维护方便的工位,做不了长行程、高精度、长期免维护的活。
长行程的另一个思路:拉绳/软管式
碰到特别长的行程,有的客户会考虑直线位移传感器里的拉绳式、或者磁致伸缩的软管长行程款。拉绳式体积小、安装灵活,适合几十毫米到数米不等的场合;但要记得,拉绳式也要看速度匹配,别让拉绳在快速往复时跳动。
安装调试,这几步别省
- 传感器装在移动部件上,磁环(或拉杆)跟运动方向一致,别让侧向力硬拽。
- 油缸内置型注意耐压管密封,外置型做好防护、避开高温区。
- 接信号线,通电做零点与量程标定,确认满量程输出对得上。
- 注塑机周边油雾、粉尘、高温多,固定牢靠、定期查看有没有卡滞或信号漂移。
注塑机位置控制,磁致伸缩是主流——非接触、绝对位置、耐造免维护;电子尺负责短行程的性价比反馈,拉绳/软管覆盖超长行程。选型先看行程、再看接口、最后看环境,基本不会走弯路。
本文用到的本站数字:磁致伸缩位移传感器非接触、绝对位置输出、无机械磨损,16/17 系列油缸内置、18 系列外置、19H/19D/19P 数字信号、19F 软管长行程最长 18 米;碳膜电子尺为接触式、会磨损,适合短行程低成本反馈。
明确没写进样本的行业规格:文中"磁致伸缩耐造免维护、适合注塑机长行程"为相对性描述,具体量程、精度、耐压、接口以对应系列样本为准,选型前先确认行程和接口匹配。