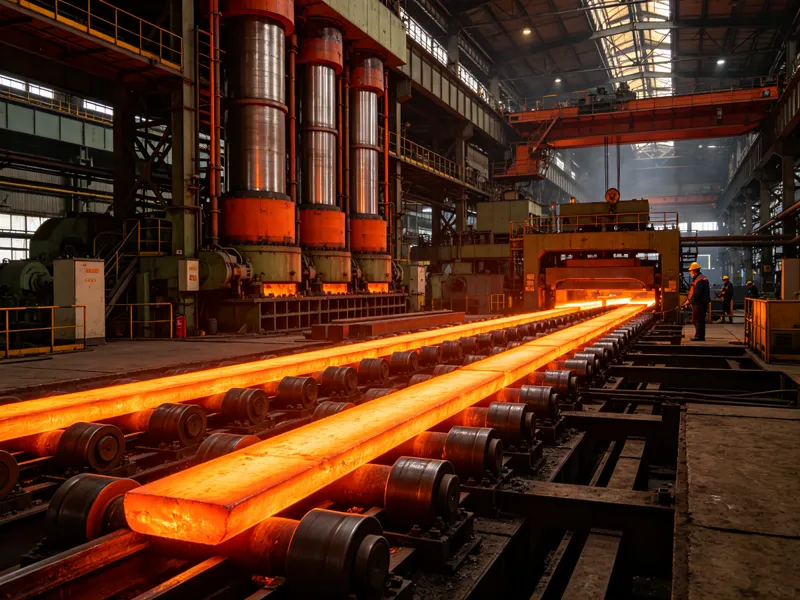
冶金行业轧钢、炼钢产线的液压缸位置检测,常用内置式磁致伸缩位移传感器,是典型的冶金位移传感器应用。传感器直接装进油缸内部,非接触测量活塞位置,没有机械磨损,长期精度稳定,适合AGC压下、推床、导板、剪切等频繁动作又要求可靠的场合。
冶金环境的特殊要求
- 高温:轧线附近环境温度高,传感器测杆和电子头要耐得住。
- 油污水汽:液压油、乳化液、水雾多,防护等级要够(IP67 及以上)。
- 振动冲击:设备动作频繁、冲击大,传感器结构要抗振。
- 连续生产:产线不停机,传感器坏了影响大,可靠性和可维护性优先。
内置磁致伸缩方案的优势
磁致伸缩传感器把位置检测直接做进油缸内,中间没有传动环节,不存在机械间隙误差,反馈值和活塞实际位置严格对应。非接触原理意味着没有磨损件,不用定期更换,维护成本低。一个传感器还能同时输出位置和速度,伺服控制做双闭环时不用另外加装速度传感器。
更关键的是它是绝对位置输出。冶金产线经常断电、检修、复位,用增量式传感器断电后要靠原点来找,麻烦;磁致伸缩断电再上电,位置值直接就是当前真实位置,不用回零、不用对位,这对不停机的连续产线是实打实的便利。
输出接口选择
Profinet、EtherCAT 适合接现代 PLC 和传动系统,直接走总线、抗干扰强;SSI 适合高速同步采集;模拟量(0-10V、4-20mA)通用性强,老产线改造也能接。选哪种接口,看控制系统的接口类型和响应要求。
拉绳方案用于大行程场合
部分冶金设备行程大、现场空间受限,比如推床、翻板机、料位检测,也可以选用拉绳位移传感器外置安装。拉绳方案安装灵活、不改设备结构,量程从几百毫米到几米都能做,适合在大行程、非油缸结构的部位做位置检测。
拉绳的原理是钢丝绳带着一个电位器/编码器转,靠测钢丝拉出的长度换算位置。好处是结构简单、安装方便、量程大;代价是它是接触式的,钢丝和卷筒有一定磨损,在冶金这种粉尘、高温环境里要定期检查钢丝有没有断、有没有跳槽。所以在液压缸里,能用磁致伸缩内置就尽量内置;只有那些行程特别大、又不是油缸驱动的地方,才用拉绳来补。
安装调试要点
- 内置式:测杆与油缸同心,法兰密封按图纸加工,磁环方向正确并固定在活塞上。
- 外置拉绳:出绳方向与运动方向一致,不能斜拉,两端预留缓冲。
- 电缆避开高温区和动力电缆,信号线用屏蔽线,屏蔽层单端接地。
- 通电后空行程走一遍,核对位置和速度输出,再投入闭环。
冶金现场的坑
冶金环境温度高,电缆和传感器电子头要尽量避开轧机高温区域,实在避不开就得选耐高温型,不然塑料外皮、密封圈会老化。另外乳化液、水雾多,进出线口必须密封好,否则水汽进到传感器内部,时间长了会腐蚀电路。还有一点,冶金产线振动大、冲击频繁,固定螺丝要用防松形式,定期巡检有没有松动,不然传感器位置漂了,读数就不准了。
冶金行业做液压缸位置检测,内置磁致伸缩是主流方案,高温油污环境选好防护等级和总线接口,能保证长期稳定运行。大行程、空间受限的部位,用拉绳方案补足。