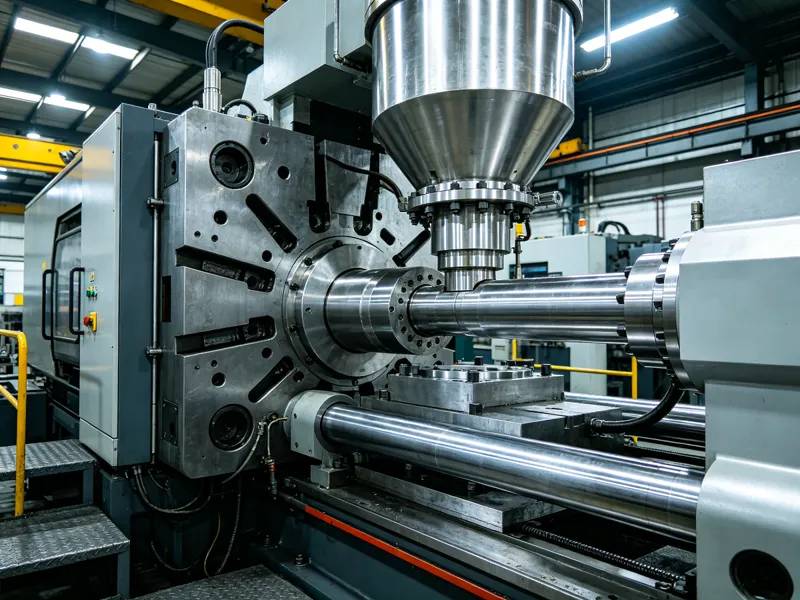
压铸机这个工况,是位移传感器里出了名的"重灾区"。合模、顶出、射料这几个位置,动作快、冲击大、油污重、温度高,一天到晚几千次往返,还要保证合模力均衡、铸件密实度稳定。所以压铸机位移传感器选型,直接决定合模力均衡和产品良率。很多厂子一开始图便宜用接触式电子尺,结果合模位置一飘,产品飞边、模具受力异常,越用越闹心。真正在压铸机上站得住的,是磁致伸缩位移传感器:非接触、绝对位置、没有磨耗件,还能一个传感器同时吐位置和速度。
压铸机需要检测哪些位置
一台压铸机,需要精准测位移的工位主要就这几处:
- 合模位置:动模板行程控制,合模位置控制直接关系合模力均衡和模具保护,位置不准最伤模具。
- 顶出位置:顶针行程控制,压铸机顶出行程要防顶穿制品或回位不到位。
- 射料/压射行程:压射速度曲线控制,压射行程检测直接决定铸件密实度和气孔。
这三处行程长短不同、但共同点是动作频繁、冲击大、要绝对位置。合模、顶出往往有几百毫米,压射还要看实时速度——这正是磁致伸缩的主场。
磁致伸缩方案的优势
- 非接触、无磨损:测杆和磁环没有机械接触,没有磨耗件,长期精度稳定,不用频繁校准更换。
- 绝对位置输出:断电重上电不用回零,直接读当前位置。压铸机停机、换模、故障重启后,恢复快。
- 位置+速度同时给:既能出位置信号,也能出速度信号,压射速度曲线控制需要实时速度反馈时特别合适,不用再装速度传感器。
- 抗振动冲击:磁致伸缩测的是波导管内的扭转波,对冲击、振动有天然抗性,比光学式的耐造。
内置还是外置
压铸机大多是液压合模,所以压铸机内置位移传感器跟外置式是两大主流,主要看装在油缸里还是油缸外:
| 方案 | 特点 | 适用 |
|---|---|---|
| 油缸内置 | 装在油缸内、测杆深入活塞、磁环随活塞动,直接测活塞真实位置,免去传动误差 | 合模油缸、顶出油缸(17系列抗压350bar) |
| 外置式 | 固定在机架或导轨上、磁环装在运动部件上,安装灵活不占油缸内部空间 | 不便内置、或需要外挂的工位(18系列IP67) |
内置式免受外部碰撞、精度高;外置式安装灵活、好维护。选哪种看油缸结构和现场空间。
接口与集成
| 接口 | 特点 | 适用 |
|---|---|---|
| Profinet / EtherCAT | 走总线、参数配置灵活、抗干扰强 | 现代压铸机控制器、多轴联动 |
| SSI | 高速同步采集 | 高速压射、精密位置环 |
| 模拟量(0-10V / 4-20mA) | 通用、老机型也能接 | 老机改造、成本敏感 |
选哪种,看控制器接口类型和响应要求。传感器输出的位置、速度信号直接用于合模位置闭环和压射速度曲线控制。
安装调试的四个要点
- 内置式:测杆同心、密封到位,磁环方向正确固定在运动部件上,别让侧向力硬别。
- 外置式:支架刚性足够、传感器本体固定牢靠,避免跟着设备振动导致读数波动。
- 参数一致:接口参数(地址、波特率、量程)与控制器设置一致。
- 空行程验证:通电后空行程走一遍,确认位置和速度输出平稳、无突变,再投入生产。
压铸机做合模、顶出、射料位置检测,磁致伸缩位移传感器是非接触、免维护的可靠选择,总线接口方便接入控制器,适合高速压铸的严苛工况。
本文用到的本站数字:磁致伸缩位移传感器非接触、绝对位置输出、无磨损,可同时输出位置和速度,支持 Profinet/EtherCAT/SSI/模拟量;本站有 Germanjet 德敏哲 17 系列油缸内置(抗压 350bar)、18 系列外置(IP67)等型号。
明确没写进样本的行业规格:文中"抗振动冲击、适应高速压铸"为磁致伸缩相对接触式传感器的通用优势描述;具体到本站某款的量程、精度、耐压、接口,以对应样本为准,选型前先确认量程和接口匹配。