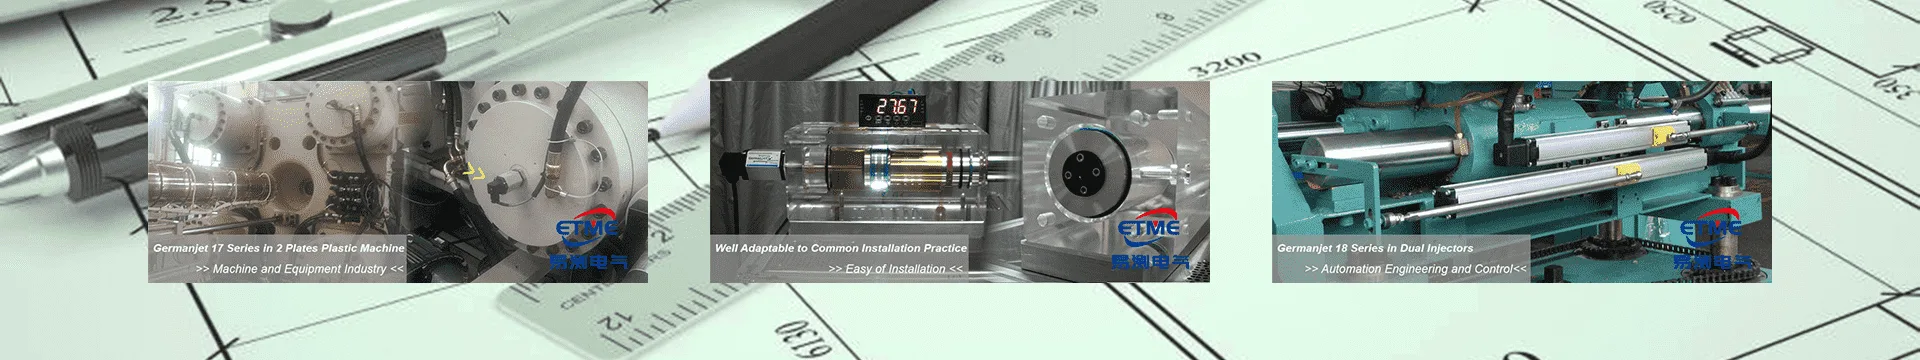
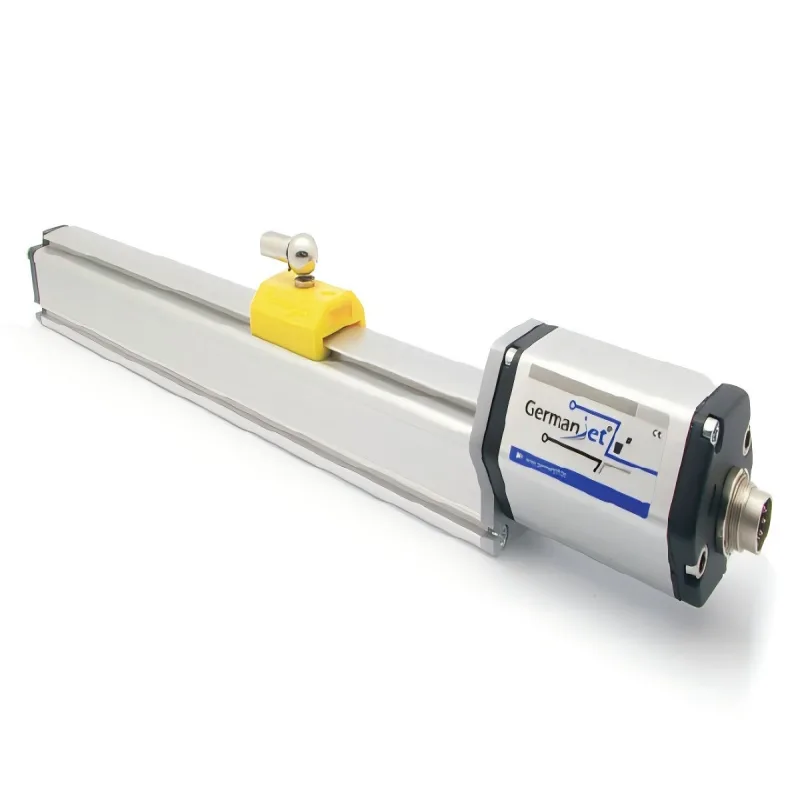
Germanjet德敏哲磁致伸缩位移传感器用于宁波海天塑机三代全数码二板机,油缸内置检测模板位置,数码输出减少模拟量干扰。这是二板机位置控制的典型应用。
全数码二板机的位置反馈
海天三代全数码二板机,模板位置控制用磁致伸缩传感器实现:
- 油缸内置:传感器装在模板移动油缸内部,直接测活塞位置。
- 数码输出:位置值走数字接口(如RS485、CANopen等)接入机台控制器,不走模拟量。
数码输出相比模拟量的优势:信号在总线上以数字帧传输,不受模拟量传输中的电压衰减、干扰叠加影响,位置值精度不打折。注塑机现场变频器、伺服驱动器多,干扰源密集,数码输出的抗干扰优势明显。
这里"全数码"是海天三代的一个亮点。过去注塑机读位置,常走模拟量(电压/电流),模拟量线一长,在变频器、伺服旁边走过就容易受干扰,读数会小幅漂移,影响合模精度。改成全数码后,控制器直接读数字帧,漂移问题基本消除,合模定位更准,也更好复现。
安装保证测杆同心
油缸内置式安装,测杆同心是关键:
- 测杆穿过活塞孔,要和油缸轴心同心。
- 不同心时,测杆受侧向力,读数异常,长期运行还会损坏测杆。
- 安装时按油缸盖图纸加工安装孔,保证孔位精度。
测杆同心为什么这么重要,值得多说一句:磁致伸缩靠波导丝感测磁环位置,一旦测杆弯曲或偏心,波导丝本身受力不均匀,测出来的位置就会和真实磁环位置有偏差。所以内置式安装,一定要让测杆笔直、居中地穿过活塞孔,不要靠硬塞。
按油缸盖要求留密封面
内置式传感器要穿过油缸盖进入压力区:
- 油缸盖上的安装孔要按图纸加工,孔径、深度准确。
- 密封面光洁度要够,配合O形圈密封,防止高压漏油。
- 法兰装配规范,紧固力矩按说明书要求。
密封面是内置式传感器的命门,密封不好漏油,整个油缸都要拆开处理。
现场调试
- 装好后空行程走一遍,看读数全程平稳。
- 核对数码接口参数:节点号、波特率和机台控制器一致。
- 再投入闭环,配合机台控制逻辑调参数。
全数码的现场调试,比模拟量省心的地方在于不用标定电压和位移的对应关系,数据就是位置本身。但节点号和波特率的设置要准确,一旦设置不一致,控制器读到的数据会乱码或者干脆读不到。建议固定一个常用的节点号分配表,批量机台统一配置。
另外,全数码传感器接入控制器的网络后,调试时建议先在手动模式把模板走一个完整行程,观察控制器读到的是不是平滑连续的数值。如果中间出现跳变、卡顿,多半是网络参数或线缆问题;如果数值连续但偏差,才去查安装同心和量程设置。这样定位问题更高效。
从维护角度看,全数码二板机的位置反馈,故障排查相对直观:传感器、线缆、控制器参数,三处各查一遍,多数问题都能找到。相比模拟量线要逐根查电压,全数码的维护成本更低。
综合来看,海天三代全数码二板机选择磁致伸缩油缸内置+数码输出,核心契合了注塑机"现场干扰多、位置要准、长期稳定"这三项要求。测杆同心、密封面到位、网络参数配好,模板位置控制就能长期可靠。
海天三代全数码二板机,磁致伸缩油缸内置+数码输出,解决的是“现场干扰多、位置要准”的问题。测杆同心、密封面到位、数码参数配好,模板位置控制就可靠。
相关产品:磁致伸缩位移传感器