同一套检具、同一只探头,换个人来测,或者隔一天再测,几个微米的差就出来了。很多人第一反应是探头不准,其实量测系统里能出问题的位置有好几处,探头只是其中之一。

先把三个词分开
重复性是同一个人的变差:同一件、同一装夹、连着测几次,数散多开。这一项主要反映检具和探头。
再现性是换人的变差:几个人各测一轮,各人平均值之间差多少。这一项反映装夹、手法、读数习惯。
GRR 是两项合起来占公差带的多少。行业里通用的判读线是低于一成可以接受,一到三成要看场合,超过三成不可接受,这套口径出自测量系统分析的通行做法。
取件、人数、次数
取十件,覆盖整个公差带,别全挑合格件——全在中间的话,散度被压小,结果好看但不说明问题。
两到三个人,每人测两到三次。顺序打乱,不要按一到十顺着来,也不要把上一个人的数给人看。
算的时候先算每人的极差均值,再算各人平均值之间的极差,合成之后除以公差带。手算容易错,用现成表格,只输原始数。
检具上最容易把 GRR 做坏的三处
装夹的重复定位。工件每次落位不一样,散度就全算在探头头上。定位面要清干净、要硬,别拿铝块做定位面。
接触点漂移。球头在斜面上会滑,落点每次差一点。测头形式和逼近方向要固定,见测头怎么选,对中见装不正会损失多少精度。
读数时刻不统一。有人等数字稳住才记,有人一碰就读。要定一个判据写进作业指导书,比如半秒内变化小于一个微米才算稳。
探头本身占多少
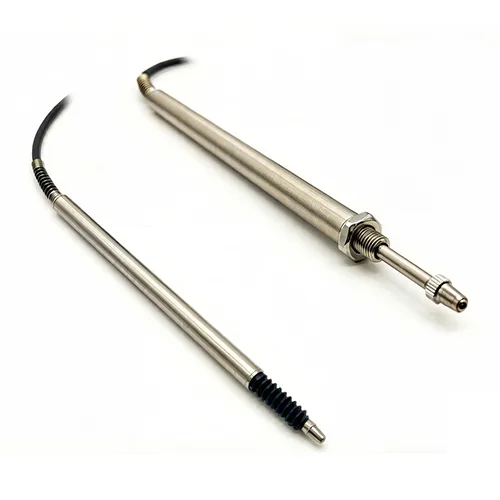
FER8 的重复误差最高约 1μm。如果 GRR 算出来是 5μm,探头大概只占其中 1,剩下 4 在装夹和人的动作上——这时候换探头没用。
还有一条容易被忽略:量具的分辨力要优于公差带的十分之一。分辨力够不够,见分辨率、重复性、精度是三个数。
结果不好,按什么顺序改
先改装夹。定位面、夹紧方式、工件清洁,这三样改完,GRR 常常掉一半。
再改手法。读数判据、逼近方向、谁负责测,固化成文字。
最后才考虑换探头。换之前做一个对照:把探头拆下来夹在刚性支架上、顶着量块测一轮,那是探头自己的水平;装回检具再测一轮,差值就是工装贡献,方法见迟滞和回差。
依据
GRR 的取样、计算与判读线按测量系统分析的通行做法整理,本站不提供验收报告。本文用到的本站数字:FER8 量程 8mm/10mm、分辨率 ≤0.1μm、重复误差最高约 1μm、线性度普通款 ±0.3%FS、精密款 ±0.1%FS;FEG20 为分体式,测头可伸进狭窄工位。
明确没写进 FER 的行业规格:本站样本未给出探头在 GRR 中的贡献值,也未规定检具的验收判据。文中 1μm 与 5μm 的对比是举例说明分摊思路,不代表任何型号的实测结果。