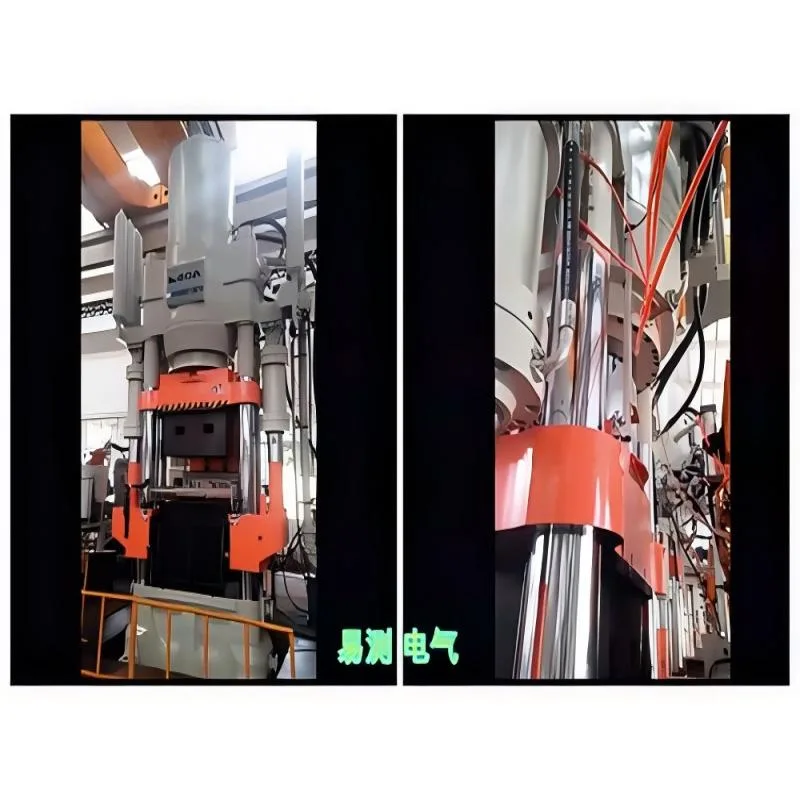
伺服液压机用磁致伸缩位移传感器控制模具开度,这是液压机位置控制里的典型应用。模具开度控制好了,压制行程、保压位置、回程位置都精确,产品质量才稳定。
为什么要用磁致伸缩
伺服液压机的位置控制要求:绝对位置、免回零、响应快。磁致伸缩位移传感器正好满足这几点——非接触测量没有磨损,绝对位置断电重上电不用找零,位置反馈直接进伺服闭环,和伺服阀配合实现精确的速度、位置控制。相比电子尺、电位器这类接触式方案,磁致伸缩没有机械磨损,长期精度稳定。
伺服液压机的核心优势在"按要求精确停位"。模具开度决定压制深度,压制深度直接决定产品尺寸。如果位置反馈用的是接触式电子尺,长期使用测杆磨损、触点氧化,读数和实际位置会慢慢偏差,制品的尺寸就会漂移。磁致伸缩非接触测量,没有这些磨损点,长期精度保持好,这正是伺服液压机偏爱它的原因。
内置还是外置,按机架定
液压机结构不同,传感器的安装方式也不同:
- 内置式:传感器装在油缸里,测杆深入活塞孔,直接测活塞位置。适合油缸空间允许、需要耐高压环境的场合。安装时要保证测杆同心,按油缸盖图纸预留密封面。
- 外置式:传感器装在机架或导轨上,磁环装在运动部件(滑块、工作台)上。适合油缸内部不好装、或者想减少油缸改动的情况。安装时磁环间隙要按说明书控制,支架要牢。
选内置还是外置,主要看液压机的机架结构、油缸安装空间,以及现场改造的可行性。
如果是给现有机型做改造加装位置反馈,外置式往往更受欢迎——不用动油缸、不用加工缸盖、不用考虑耐压密封,在机架或导轨上装个传感器、把磁环固定到滑块上就行,施工快、风险小。但前提是安装空间相对开放,油缸外部能看到运动部件。如果设备很紧凑,还是内置式更合适。
空程确认这步不能省
投入压力闭环之前,先做空程确认:
- 让滑块空载走一遍,确认上下限位和传感器读数对应。
- 核对零位和满量程设置,确认传感器量程覆盖实际行程。
- 空程时观察读数全程是否平稳,有没有突变点。
- 确认无误后再投入压力闭环,避免一开始就带载调试,超程撞模风险高。
空程确认是液压机调试的保命步骤。跳过这步直接闭环,如果传感器安装有问题或者量程设置不对,轻则撞模,重则损坏设备。
现场常见问题
- 读数跳动:先查机械(磁环松动、测杆受力、支架振动),再查布线(和动力线并行、屏蔽未接地)。
- 位置和实际对不上:核对量程设置、零位校准、磁环安装位置。
- 超程报警:检查限位设置和传感器量程余量。
伺服液压机模具开度控制,选对传感器(磁致伸缩、免回零)、装对位置(内置/外置按机架定)、调对顺序(先空程后闭环),这三点做到位,位置控制就稳了。
综合来看,伺服液压机的模具开度是决定制品成型质量的关键参数,而开度控制的根基就在于位置反馈的准与稳。磁致伸缩位移传感器凭借非接触、绝对位置、高精度的特点,把这根"桩"打牢了。剩下的就是安装到位、调试按流程走,让整套伺服系统把高精度、高响应的优势真正发挥出来。
相关产品:LVDT和电位器电子尺的区别